

 Eng



 Lar / Notícias / Notícias da indústria / Fundamentos da conformabilidade do metal em operações de estampagem
Fundamentos da conformabilidade do metal em operações de estampagem
 2026.10.01
 Notícias da indústria
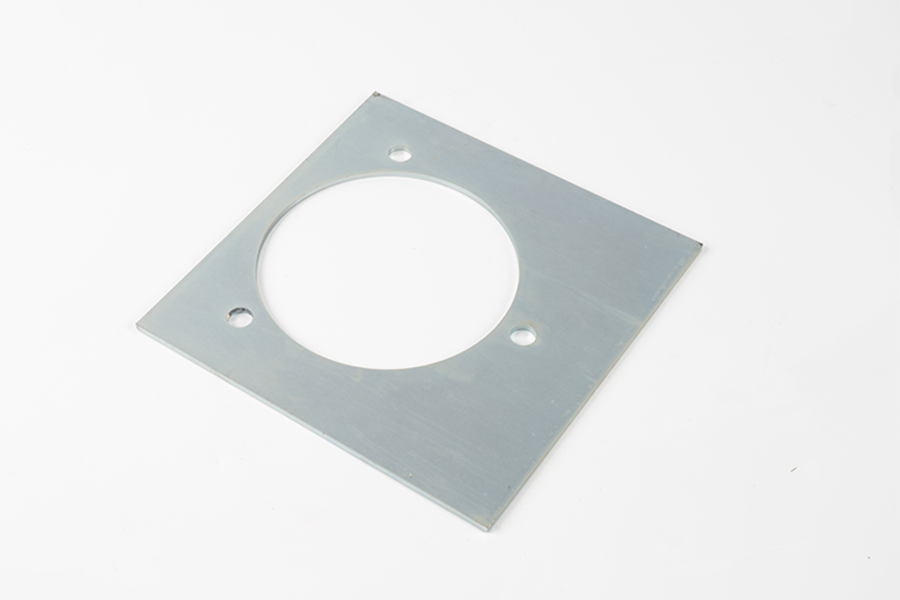
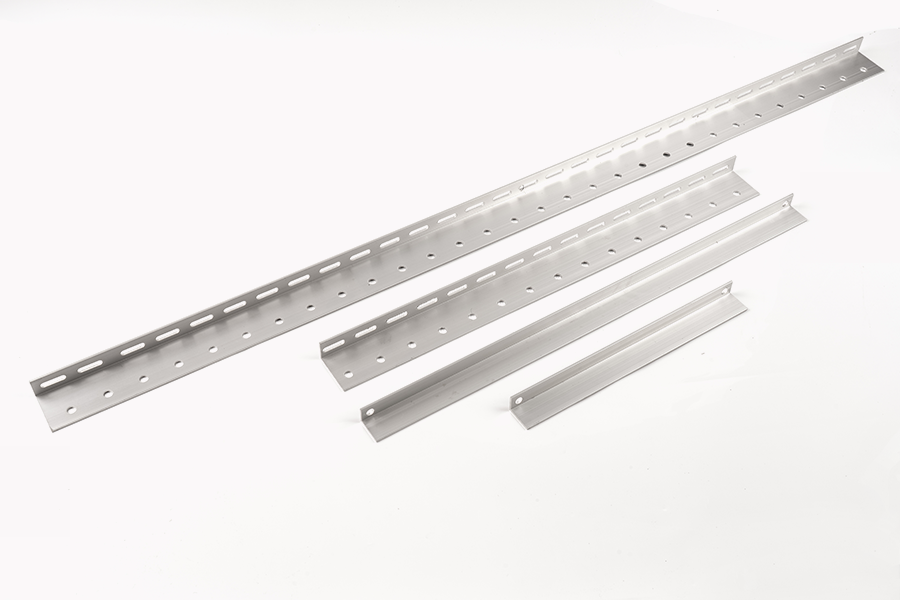
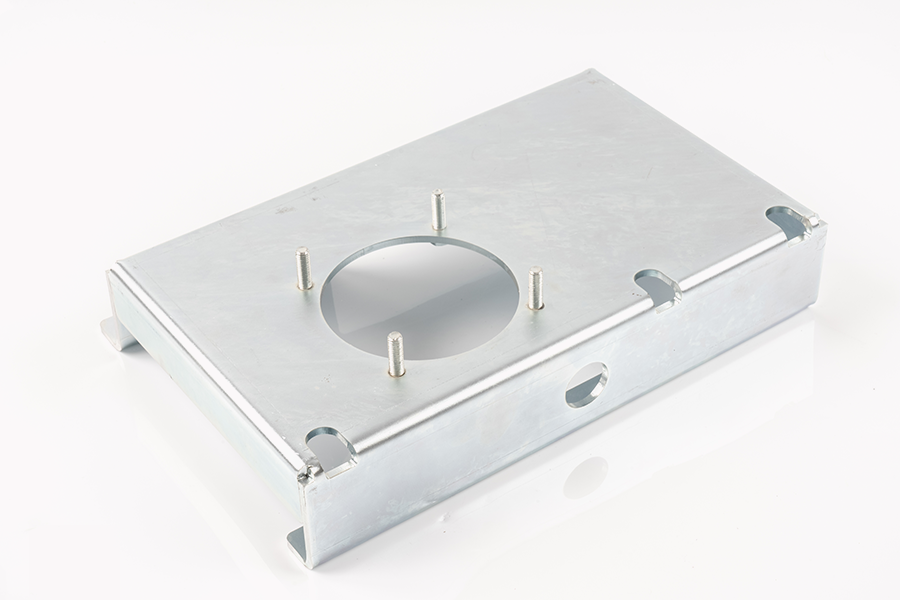
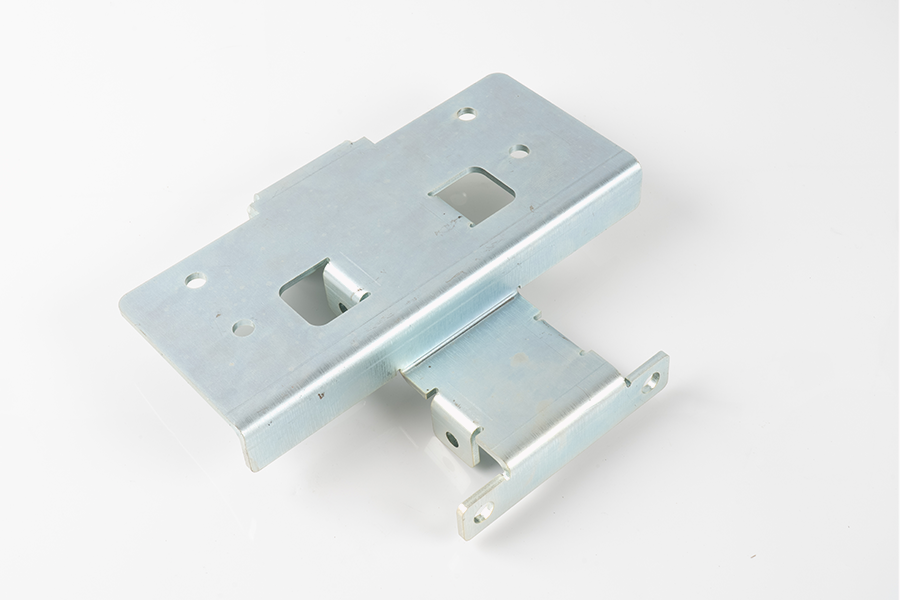
A estampagem de metal representa uma das técnicas de fabricação em volume mais eficientes na produção industrial moderna. O processo converte bobinas metálicas planas ou chapas em componentes tridimensionais precisos por meio de deformação mecânica controlada. Quando as instalações de fabricação produzem Estamparia de peças metálicas , a facilidade geral de processamento depende muito das características mecânicas, físicas e metalúrgicas intrínsecas da matéria-prima selecionada. A escolha de um metal que ceda prontamente às forças de cisalhamento, dobra, cunhagem e trefilação reduz os requisitos de tonelagem da prensa, prolonga a vida útil do aço para ferramentas, minimiza a geração de sucata e garante repetibilidade dimensional consistente em extensas séries de produção.
Determinar qual metal oferece o mais alto grau de conformabilidade requer a avaliação de propriedades mecânicas importantes, como resistência ao escoamento, resistência à tração final, porcentagem de alongamento total, comportamento de endurecimento por deformação e estrutura de rede cristalográfica. Embora vários metais não ferrosos e ferrosos exibam características favoráveis de trabalho a frio, ligas de alumínio comercialmente puro, formulações de latão macio, aços para trefilação de baixo carbono e cobre não ligado se destacam como os metais mais facilmente deformados sob forças mecânicas de puncionamento. A compreensão de como esses materiais se comportam sob tensão permite que os projetistas de componentes e engenheiros de ferramentas otimizem a eficiência da fabricação e, ao mesmo tempo, mantenham a integridade estrutural.
A conformabilidade da chapa metálica define a capacidade de um material metálico sofrer deformação plástica permanente sem sofrer estrangulamento localizado, rasgo, microfissuras ou retorno elástico dimensional severo. Nas operações de estampagem, a conformabilidade determina a facilidade com que o material bruto se adapta à geometria das cavidades do punção e da matriz sob a tonelagem aplicada.
Relações de resistência ao escoamento e resistência à tração
A transição da flexão elástica temporária para a conformação estrutural permanente ocorre quando a tensão mecânica aplicada excede o limite de escoamento do material. Metais com menor limite de escoamento inicial requerem significativamente menos força de prensagem para iniciar a deformação plástica. Este limite de força mais baixo reduz a tensão interna nos componentes da matriz e permite que os fabricantes utilizem prensas mecânicas ou hidráulicas de menor tonelagem.
Igualmente crítica é a margem entre a resistência ao escoamento e a resistência à tração final. Uma ampla relação entre rendimento e tração proporciona uma ampla janela operacional durante a conformação. Quando o estoque de matéria-prima possui um baixo ponto de escoamento combinado com alta resistência à tração final, ele se deforma continuamente sob pressão do punção sem exceder repentinamente seu limite de resistência final, o que de outra forma levaria à fratura ou ao rompimento completo do material.
Porcentagem de alongamento e capacidade de deformação plástica
O alongamento total mede a porcentagem em que uma amostra de metal pode esticar antes que ocorra a fratura física. Materiais que exibem alta porcentagem de alongamento uniforme acomodam alongamento geométrico extremo sem desbaste localizado. Durante operações complexas de repuxo raso ou operações pesadas de flangeamento, o alto alongamento permite que as estruturas granulares do material se estiquem suavemente sobre os raios de entrada do punção, distribuindo a tensão uniformemente pela peça de trabalho.
Expoente de endurecimento por deformação e taxa de deformação plástica
O expoente de endurecimento por deformação, comumente designado como valor n, mede a capacidade de um metal endurecer à medida que se deforma. Um valor n mais alto indica que à medida que uma área localizada se deforma, ela se fortalece e transfere as forças de deformação subsequentes para as regiões não trabalhadas circundantes. Este mecanismo espalha a deformação plástica por uma área de superfície mais ampla, evitando estrangulamentos prematuros.
A taxa de deformação plástica, designada como valor r ou anisotropia normal, mede a resistência de uma chapa metálica ao adelgaçamento da parede durante ações de estampagem profunda. Um valor alto de r significa que a chapa metálica prefere puxar para dentro a partir da área do flange em vez de afinar em sua espessura. Metais que combinam um alto valor n com um alto valor r apresentam excepcional facilidade de processamento quando os fabricantes criam peças metálicas para estampagem de cavidades profundas.
Ligas de alumínio como metais altamente moldáveis para estampagem
Classes de alumínio comercialmente puro e ligas de alumínio macias e não tratáveis termicamente são amplamente reconhecidas entre os materiais mais fáceis de processar em prensas de estampagem de chapas metálicas. Seu excepcional desempenho de conformação a frio decorre diretamente de sua arquitetura atômica e baixa resistência mecânica.
Mecânica da rede cúbica centrada na face
O alumínio possui uma estrutura de rede cristalina cúbica de face centrada. Este arranjo atômico contém doze sistemas de deslizamento primários, fornecendo numerosas direções cristalográficas ao longo das quais os planos atômicos deslizam uns sobre os outros sob tensão de cisalhamento. Como o deslizamento ocorre prontamente em temperaturas ambientes, o alumínio apresenta alta ductilidade natural, baixa resistência ao cisalhamento e excelente capacidade de fluxo plástico sob prensas mecânicas.
Desempenho de alumínio não ligado grau mil e cem
A liga de alumínio comercialmente pura mil e cem na condição de têmpera O totalmente recozida representa um dos materiais metálicos mais fáceis de estampar. Apresentando um teor de alumínio de noventa e nove por cento ou mais, este material possui resistência ao escoamento extremamente baixa combinada com altos valores de alongamento total, muitas vezes superiores a trinta e cinco por cento.
Quando conjuntos de matrizes progressivas ou de transferência processam alumínio da série mil e cem, as forças de punção permanecem excepcionalmente baixas. O material flui suavemente em cavidades de matrizes complexas, tornando-o adequado para tampas decorativas complexas, refletores elétricos, aletas de trocadores de calor e reservatórios rasos. Além disso, a natureza macia do alumínio sem liga resulta em desgaste abrasivo mínimo em botões de matriz de aço endurecido, ampliando os intervalos de manutenção das ferramentas em longos ciclos de fabricação.
Formabilidade da liga de alumínio três mil e três
Enquanto o alumínio puro oferece suavidade máxima, a liga de alumínio três mil e três introduz o manganês como elemento de liga primário para aumentar a resistência mecânica, mantendo ao mesmo tempo a alta conformabilidade. Em seu estado de têmpera O recozido, a liga três mil e três fornece excelente ductilidade, flexibilidade suave e boa estirabilidade.
A adição de manganês reforça a matriz de alumínio através do reforço da solução sólida, sem restringir significativamente o movimento das discordâncias durante a deformação a frio. Como resultado, o alumínio da série três mil e três deforma-se facilmente sob punções de estampagem, perfuração e trefilação, ao mesmo tempo que proporciona maior rigidez estrutural em peças metálicas de estampagem completas. As aplicações típicas incluem escudos térmicos automotivos, componentes residenciais de HVAC, caixas de eletrodomésticos e gabinetes eletrônicos.
Ductilidade da liga de alumínio cinco mil e cinquenta e dois
A liga de alumínio cinco mil e cinquenta e dois incorpora magnésio, proporcionando maior resistência e preservando características respeitáveis de conformação a frio na condição recozida. O magnésio melhora o comportamento de endurecimento por trabalho, permitindo que a chapa metálica distribua a tensão de forma eficaz durante golpes de conformação profundos.
Embora o alumínio cinco mil e cinquenta e dois exija uma tonelagem de prensagem ligeiramente maior do que a liga mil e cem ou a liga três mil e três, ele permanece muito mais fácil de moldar do que os aços estruturais ou as ligas de níquel. Sua alta resistência à corrosão por água salgada e boa resistência à fadiga fazem dele a escolha preferida para suportes marítimos, painéis de chassis eletrônicos e componentes de transporte onde alta ductilidade e durabilidade ambiental devem coincidir.
Considerações especiais de manuseio para estampagem de alumínio
Apesar de sua conformabilidade superior, o alumínio macio requer ajustes operacionais específicos na planta de estampagem. Devido à sua natureza de superfície macia, o material de chapa de alumínio é suscetível a escoriações superficiais e microssoldagem nas superfícies da matriz sob pressões de contato extremas.
Para mitigar a captação de material e manter a qualidade do acabamento superficial, os fabricantes de ferramentas aplicam diamantes altamente polidos, como revestimentos de carbono ou tratamentos de nitreto de titânio nas superfícies do punção e matriz. Além disso, lubrificantes sintéticos de baixa viscosidade são aplicados continuamente em bobinas de alumínio bruto para limpar detritos microscópicos, gerenciar o atrito e evitar marcas na superfície durante prensagens em alta velocidade.
Aço de baixo carbono e aços macios
Os metais ferrosos constituem uma grande parte da produção global de estampagem. Entre as ligas à base de ferro, os aços de baixo carbono e os aços de qualidade de estampagem extra profunda são classificados como os metais ferrosos mais fáceis de estampar em geometrias estruturais e de painéis.
Impacto na microestrutura e no conteúdo de carbono
A conformabilidade a frio do aço é controlada diretamente pelo seu teor químico de carbono. Os aços de baixo carbono normalmente contêm menos de zero vírgula um zero por cento de carbono em peso. Manter o teor de carbono no mínimo suprime a formação de fases duras de cementita dentro da matriz microscópica de ferro, deixando uma microestrutura de ferrita predominantemente macia.
A ferrita exibe alta ductilidade e baixo limite de escoamento, permitindo que as pastilhas de aço para ferramentas de punção cisalham, dobram e cunham o metal sem exigir tonelagem excessiva. As bobinas de aço de baixo carbono passam por processos controlados de laminação a frio e recozimento para estabelecer estruturas de grãos ideais que maximizam o alongamento uniforme e a capacidade de endurecimento por deformação durante as operações de prensagem.
Classes de aço comercial e aço para trefilação
O aço comercial padrão, designado como Tipo B, oferece boa conformabilidade para flexão moderada, trefilação superficial e tarefas gerais de moldagem. No entanto, para formas geométricas mais exigentes, os fabricantes utilizam classes de aço para trefilação e aço para trefilação profunda.
O aço trefilado apresenta controle mais rígido sobre impurezas químicas, como enxofre, fósforo e silício. A redução dos níveis de impurezas evita inclusões frágeis que poderiam atuar como pontos de concentração de tensão durante a conformação. O aço de estampagem profunda demonstra alto alongamento uniforme e valores favoráveis de taxa de deformação plástica, permitindo estiramento dramático do material sem rasgar a parede.
Capacidades de aço de qualidade de trefilação extra profunda
O aço de qualidade para estampagem extra profunda representa o auge da conformabilidade entre as chapas metálicas ferrosas. Frequentemente fabricado como aço livre de intersticiais, este material utiliza adições de microligas de titânio ou nióbio para fixar átomos residuais de carbono e nitrogênio em solução sólida.
Ao eliminar átomos intersticiais livres, o aço apresenta alongamento de ponto de escoamento zero, evitando a formação de marcas de deformação superficiais desagradáveis durante a conformação. O aço de estampagem extra profunda atinge altos valores normais de anisotropia, tornando-o excepcionalmente fácil de prensar em intricados painéis de carrocerias automotivas, cárteres profundos, recipientes de eletrodomésticos e prensagens estruturais complexas que exigem fluxo de material multiaxial severo.
Springback e estabilidade dimensional em aço de baixo carbono
Comparado aos aços-liga de maior resistência ou às ligas de alumínio, o aço de baixo carbono exibe um comportamento de retorno elástico previsível após a liberação do punção. Como sua resistência ao escoamento permanece moderada em relação ao seu módulo de elasticidade, as tensões internas residuais são facilmente eliminadas por meio de dobramento padrão da matriz ou estações de cunhagem de fundo. Essa estabilidade simplifica o projeto da matriz e acelera o comissionamento inicial da ferramenta ao produzir peças metálicas de estampagem em grande volume.
Ligas de cobre e latão em conformação de precisão
Cobre não ligado e ligas de latão com alto teor de zinco representam outra categoria de metais extremamente dúcteis que processam com excepcional facilidade dentro de matrizes de estampagem de precisão.
Maleabilidade de classes de cobre não ligado
Classes de cobre não ligado, incluindo cobre de alta condutividade livre de oxigênio e cobre eletrolítico de passo resistente, apresentam maleabilidade notável. Como o alumínio, o cobre cristaliza em uma rede cúbica de face centrada, proporcionando planos de deslizamento abundantes para deformação plástica suave sob carga mecânica.
O cobre possui baixo limite de escoamento juntamente com extraordinária ductilidade, permitindo trabalho a frio severo sem a necessidade de tratamentos térmicos de recozimento intermediários. Quando estampada, a folha de cobre flui facilmente para as cavidades da micro matriz, tornando-a uma escolha de material ideal para terminais elétricos complexos, barramentos, contatos de relé e pinos de conectores eletrônicos. A alta condutividade térmica também ajuda a dissipar o calor de fricção gerado na interface da matriz durante rápidas execuções de estampagem progressiva.
Cartucho Latão Sete Zero Trinta Formabilidade
Entre as ligas de cobre e zinco, o latão cartucho contendo aproximadamente setenta por cento de cobre e trinta por cento de zinco oferece a mais alta combinação de ductilidade e resistência. Esta microestrutura específica de latão alfa monofásico proporciona máxima trabalhabilidade a frio.
O nome do cartucho de latão deriva de sua utilização histórica em cartuchos de munição estampados profundamente, onde as peças metálicas passam por severos golpes de estiramento em vários estágios. Em operações de matrizes progressivas e de transferência, o latão cartucho demonstra alta capacidade de alongamento, baixo limite de escoamento e excelente resistência a rachaduras nas bordas durante operações de dobra acentuada ou estampagem pesada.
Características de baixo desgaste e atrito das ferramentas
As ligas de cobre e latão possuem baixos coeficientes de atrito ao deslizar contra componentes de matriz de aço endurecido. Sua lubrificação natural minimiza o desgaste abrasivo em punções de corte e formação de blocos, prolongando a vida útil da ferramenta em milhões de ciclos de curso.
Além disso, as ligas de cobre apresentam taxas de endurecimento insignificantes durante os estágios iniciais de deformação, permitindo que os punções perfurem padrões de furos limpos e sem rebarbas com força de cisalhamento mínima. Componentes completos de cobre e latão mantêm alta precisão dimensional e perfis de bordas limpas sem extensas operações secundárias de rebarbação.
Principais fatores metalúrgicos que influenciam a facilidade de estampagem
A relativa facilidade com que qualquer metal é processado dentro de uma matriz de estampagem depende de vários parâmetros metalúrgicos inter-relacionados. Os projetistas de ferramentas e os engenheiros de fabricação avaliam esses critérios para selecionar as têmperas ideais da matéria-prima e ajustar os parâmetros da prensa.
Tamanho e orientação da estrutura do grão
O tamanho microscópico do grão da chapa metálica influencia tanto a conformabilidade física quanto a aparência da superfície após a deformação. Estruturas de grãos finos, normalmente classificadas entre tamanhos de grão ASTM sete e oito, proporcionam maior resistência ao escoamento, mas proporcionam acabamentos superficiais lisos após a conformação.
Por outro lado, estruturas de grãos excessivamente grossos diminuem o limite de escoamento, facilitando a deformação inicial, mas causam rugosidade superficial localizada conhecida como casca de laranja quando esticada. Os defeitos da casca de laranja criam micro-risers de tensão que podem induzir rachaduras prematuras durante flexões severas. O processamento ideal de chapas metálicas requer estruturas de grãos balanceadas, obtidas por meio de ciclos controlados de laminação a frio e recozimento por recristalização na fábrica.
Além disso, a direção da laminação dos grãos em relação aos principais eixos de curvatura da prensa desempenha um papel decisivo no desempenho do material. Dobrar chapas metálicas perpendicularmente à direção de laminação distribui a tensão de tração em vários limites de grãos, reduzindo significativamente a probabilidade de divisão das bordas ao longo de curvas com raios estreitos.
Dinâmica do expoente de endurecimento por deformação
O expoente de endurecimento por deformação determina como um metal se fortalece à medida que as deslocações atômicas se acumulam durante a deformação plástica. Metais com altos valores de endurecimento por deformação trabalham de forma previsível sob tensão, transferindo forças de deformação para regiões adjacentes mais macias da peça de trabalho.
Este comportamento uniforme de distribuição de deformação evita estrangulamentos localizados em zonas de alta elasticidade, permitindo que características tridimensionais complexas se formem suavemente. Cobre recozido, aço trefilado com baixo teor de carbono e ligas de alumínio macio mantêm expoentes de endurecimento por deformação favoráveis que suportam alto estiramento do material durante operações de prensa mecânica de curso único.
Anisotropia normal e comportamento de desenho profundo
A anisotropia normal mede a proporção entre a deformação na largura e a deformação na espessura durante o teste de tração. Uma alta taxa de deformação plástica indica que o material resiste ao adelgaçamento em toda a sua dimensão de espessura enquanto se contrai livremente em todo o seu plano de largura.
Metais com alta anisotropia normal puxam o material para dentro das regiões circundantes do suporte em branco, em vez de esticar e afinar as paredes laterais verticais do recipiente. Materiais que possuem altas taxas de deformação plástica, como aços com qualidade de estampagem extra profunda e latão alfa recozido, simplificam as sequências de estampagem profunda, reduzindo o número de estações intermediárias de reestiramento necessárias para atingir as profundidades desejadas do cilindro.
Módulo Elástico e Compensação Springback
O módulo elástico mede a rigidez intrínseca de um material. Quando um aríete de prensa de estampagem sobe e alivia a pressão de formação aplicada, a tensão elástica interna é liberada, fazendo com que o componente flexione ligeiramente para trás em direção à sua forma plana original.
Metais com baixa resistência ao escoamento combinados com um alto módulo de elasticidade apresentam retorno elástico mínimo. O aço de baixo carbono, por exemplo, possui um alto módulo de elasticidade em relação ao seu limite de escoamento, resultando em forte estabilidade dimensional após a conformação. As ligas de alumínio macio também apresentam retorno elástico gerenciável, desde que os raios de curvatura sejam projetados corretamente. O baixo retorno elástico simplifica o projeto da geometria da matriz, elimina a extensa tentativa e erro de retificação da matriz e garante dimensões físicas consistentes em peças metálicas de estampagem produzidas em massa.
Considerações sobre processos e ferramentas para metais macios
Embora os metais macios e dúcteis sejam inerentemente mais fáceis de moldar, maximizar a eficiência do processamento requer a configuração dos parâmetros da linha de prensagem e da arquitetura das ferramentas de matriz para corresponder às características do material.
Otimização de folga de punção e matriz
A folga da ferramenta define o espaço físico entre a aresta de corte de um punção e a abertura correspondente em uma placa de matriz. A distribuição correta de folgas é calculada com base na espessura do material e na resistência ao cisalhamento do material.
Ao cortar metais macios, como alumínio recozido mil e cem ou cobre puro, as folgas são definidas mais estreitas do que aquelas usadas para aços inoxidáveis de alta resistência. O excesso de folga em metais macios leva à forte formação de rebarbas, capotamento das bordas e arraste excessivo de material para dentro da cavidade da matriz. A folga correta do punção garante fratura limpa do material, faixas de polimento lisas e cisalhadas e perfis de componentes planos.
Raios de matriz e acabamentos de superfície polida
A formação de raios em anéis de estiramento e pontas de punção deve acomodar as características de fluxo de metais macios. Raios agudos concentram deformação localizada, que pode cisalhar folhas macias apesar da alta ductilidade intrínseca.
Raios de entrada generosos promovem o movimento suave do material nas cavidades da matriz. Além disso, as superfícies das matrizes projetadas para metais macios não ferrosos são polidas para obter acabamentos altamente espelhados ou revestidas com depósitos de película fina e dura para evitar atrito superficial localizado, escoriações e transferência de alumínio.
Dinâmica de lubrificação e resfriamento de materiais
A lubrificação desempenha um papel crítico na estampagem de chapas metálicas altamente moldáveis. O atrito gerado na interface entre a chapa metálica e o aço da matriz pode restringir o movimento do material, causando rasgos inesperados mesmo em ligas altamente dúcteis.
Fluidos sintéticos solúveis em água e óleos minerais leves reduzem o atrito dos limites, resfriam os componentes da ferramenta e eliminam micropartículas metálicas soltas da cavidade da matriz. A aplicação adequada do fluido garante o deslizamento uniforme do material sob as placas de pressão do suporte da peça bruta, permitindo que os fabricantes explorem todo o potencial de alongamento do alumínio macio, latão e aço de baixo carbono.
Pressione Tonelagem e Sincronização de Velocidade
Metais macios e altamente moldáveis requerem menor tonelagem total de prensagem em comparação com aços de baixa liga de alta resistência ou graus estruturais de titânio. Este menor requisito de força reduz a carga de choque nas estruturas das prensas mecânicas, nas contrabarras e nos virabrequins.
Além disso, metais não ferrosos dúcteis podem ser processados em velocidades rápidas de prensagem, frequentemente excedendo várias centenas de golpes por minuto em linhas de prensa progressiva automatizadas. A sincronização de mecanismos rápidos de alimentação de material com movimentos de prensa mecânica de alta velocidade resulta em alto rendimento de fabricação e custo mínimo por componente acabado.
Avaliação Comparativa de Estamparia de Metais
A avaliação da conformabilidade relativa e do impacto operacional de diferentes metais de engenharia permite que os planejadores de produção equilibrem o custo do material, as propriedades mecânicas e a simplicidade de fabricação. A comparação a seguir destaca as principais métricas qualitativas de conformabilidade em ligas de estampagem de metais primários.
Considerações sobre custo de material versus produção
Embora metais não ferrosos ultramacios, como alumínio puro ou latão cartucho, ofereçam máxima facilidade de estampagem, os custos de aquisição de matéria-prima devem ser ponderados em relação aos ganhos de volume de produção. Os metais não ferrosos geralmente exigem preços mais elevados de matéria-prima por libra do que os aços carbono padrão.
No entanto, o processamento de metais não ferrosos altamente dúcteis reduz drasticamente os gastos com manutenção de ferramentas, amplia os intervalos de afiação do punção e permite o uso de máquinas de prensagem de menor tonelagem. Para componentes de alto volume com cavidades de estampagem profunda ou curvas multidirecionais complexas, as economias obtidas com o desgaste reduzido da matriz e velocidades de ciclo mais altas muitas vezes compensam os maiores gastos com matéria-prima ao longo da vida útil do produto.
Limitações Geométricas e Limites de Formabilidade
Mesmo os metais mais dúcteis possuem limites físicos relativos à severidade máxima de deformação. A tentativa de forçar uma folha de alumínio recozida ou uma peça bruta de aço de estampagem extra profunda além do seu limite de alongamento uniforme causa estricção localizada e rasgo final.
Os engenheiros de ferramentas utilizam diagramas de limite de formação para mapear zonas operacionais seguras para chapas metálicas macias. Ao avaliar a distribuição de deformações maiores e menores em áreas de alta elasticidade, os projetistas de matrizes inserem estações de pré-formação intermediárias, adicionam recortes de alívio de material ou ajustam as forças de fixação do suporte da peça bruta para manter a deformação local dentro dos limites seguros do material.
Diretrizes práticas de engenharia para seleção de metais
Selecionar o metal mais fácil para um projeto de estampagem específico requer harmonizar os requisitos funcionais do uso final com a facilidade de fabricação. A aplicação de diretrizes metalúrgicas práticas durante o projeto inicial dos componentes evita gargalos na fabricação posterior.
Correspondência da ductilidade com a profundidade do desenho e a severidade da forma
Ao projetar componentes planares simples com furos internos básicos e flanges com bordas dobradas rasas, o aço comercial padrão de baixo carbono ou o alumínio semi-duro fornecem conformabilidade adequada, mantendo a rigidez da peça.
No entanto, quando a geometria do componente envolve cavidades profundas sem costura, cascas cilíndricas altas ou superfícies curvas compostas, os projetistas de componentes devem exigir ligas de alumínio com têmpera O totalmente recozidas, latão de cartucho ou aços de qualidade de estampagem extra profunda. A especificação antecipada das têmperas dos materiais macios garante que o material bruto se estique suavemente, sem a necessidade de sequências complexas de recozimento em vários estágios durante as execuções de produção.
Limites de raio e estratégias de orientação de dobra
Para aproveitar totalmente a ductilidade natural dos metais fáceis de estampar, os desenhos dos componentes devem incorporar raios de curvatura internos generosos. Como prática geral, os raios de curvatura internos devem ser iguais ou superiores a uma espessura de folha de material para alumínio macio e aços com baixo teor de carbono.
Além disso, os layouts dos componentes em bobinas contínuas devem orientar as linhas de dobra primária em ângulo reto com a direção de laminação da tira de metal. O alinhamento das linhas de dobra ao longo da fibra minimiza a concentração de tensão de tração ao longo dos raios de curvatura externos, praticamente eliminando rachaduras nas bordas, mesmo ao estampar dobras estruturais apertadas.
Preparação de arestas e regras de colocação de furos
Mesmo os metais macios podem sofrer rasgos prematuros se as características do furo forem colocadas muito próximas dos flanges formados ou das bordas em branco. A perfuração de furos antes da conformação pesada se estende ao redor dos perímetros do furo, introduzindo tensão localizada nas bordas.
O posicionamento das bordas do furo a uma distância mínima de duas a três vezes a espessura do material das principais linhas de dobra preserva a continuidade do material e permite que chapas metálicas macias fluam uniformemente durante a descida do punção. Para máxima qualidade de aresta, punções de corte afiados com arestas de corte polidas criam perímetros livres de rebarbas que suportam flanges secundários severos sem rachaduras nas arestas.


Sobre nós
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Direitos autorais © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
