

 Eng



 Lar / Notícias / Notícias da indústria / A base mecânica do processo de estampagem de peças metálicas
A base mecânica do processo de estampagem de peças metálicas
 2026.10.08
 Notícias da indústria
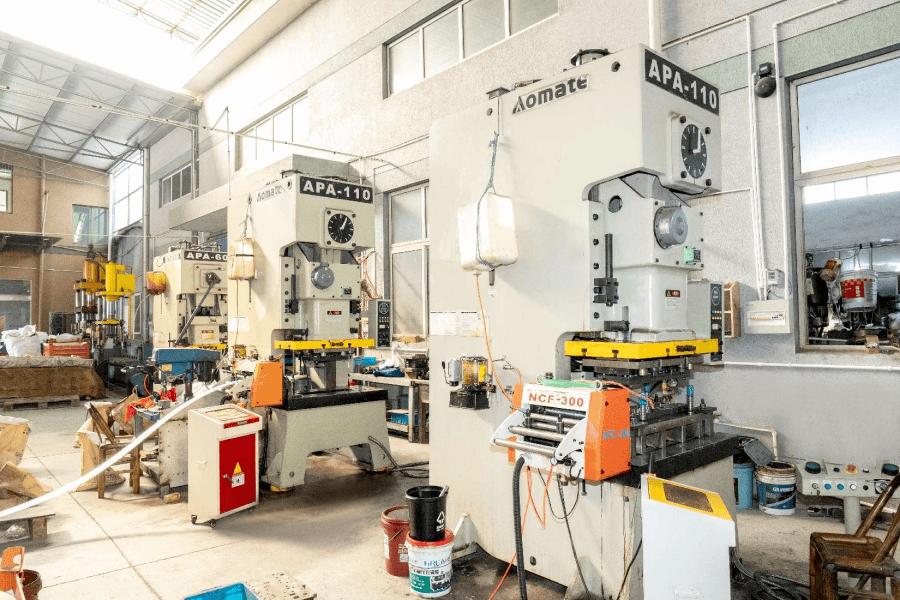
No centro do estampagem de peças metálicas A operação é a prensa de estampagem, uma máquina pesada projetada para aplicar uma quantidade específica de força a um conjunto de matrizes. A integridade mecânica da peça final é ditada pela forma como esta força é gerenciada durante todo o curso da prensa. Ao contrário de outros métodos de fabricação que podem depender de calor ou manipulação manual, a estampagem é um processo de conformação a frio que utiliza a energia cinética de um volante ou a pressão controlada de um sistema hidráulico para deformar o metal. Esta abordagem mecânica garante que as peças produzidas sejam uniformes e que a estrutura interna do grão do metal seja frequentemente reforçada através do endurecimento que ocorre durante os estágios de deformação.
A distinção entre prensas mecânicas e hidráulicas é fundamental para a produção de uma unidade de estampagem de peças metálicas. As prensas mecânicas são conhecidas por sua alta velocidade e comprimento de curso consistente, tornando-as a escolha ideal para produção de alto volume, onde o tempo de ciclo é a principal preocupação. Essas máquinas utilizam um enorme volante para armazenar energia, que é então liberada através de um virabrequim ou de uma engrenagem excêntrica para impulsionar o aríete para baixo. Por outro lado, as prensas hidráulicas proporcionam uma força constante durante todo o curso, o que é essencial para operações de estampagem profunda onde o metal deve ser puxado para dentro de uma cavidade por uma distância maior. Ao selecionar a tecnologia de prensa apropriada, os fabricantes podem otimizar o fluxo de trabalho de estampagem de peças metálicas para corresponder à geometria específica e à espessura do material exigida pelo projeto.
Ciência de materiais e considerações metalúrgicas em estamparia
O sucesso da estampagem de peças metálicas depende profundamente da seleção da matéria-prima e de como ela responde ao estresse da matriz. Os materiais comuns incluem aço de alta resistência, aço inoxidável, ligas de alumínio, latão e cobre. Cada um desses metais possui um conjunto único de características, como resistência ao escoamento, ductilidade e propriedades de alongamento, que determinam como o metal fluirá quando for comprimido entre o punção e a matriz. As equipes de engenharia devem realizar análises minuciosas dessas propriedades para evitar problemas como o retorno elástico, que é a tendência do metal de retornar à sua forma original após a liberação da pressão.
Ao trabalhar com aços de alta resistência e baixa liga para peças de estampagem metálica automotiva, a pressão necessária para obter deformação permanente é significativamente maior do que para aços carbono padrão. Isto exige o uso de prensas pesadas e revestimentos especializados nas superfícies da matriz para evitar desgaste prematuro. O alumínio, embora mais leve e resistente à corrosão, tem uma taxa de endurecimento diferente e requer lubrificação precisa para evitar escoriações, uma condição em que o metal adere à ferramenta. Ao compreender o comportamento em nível atômico desses materiais, os engenheiros podem projetar peças metálicas estampadas que mantêm sua integridade estrutural mesmo quando submetidas a dobras extremas ou estiramento complexos. O processo de estampagem de metal de precisão aproveita essencialmente a física do material para criar componentes que são leves e excepcionalmente fortes.
O papel da estampagem progressiva na produção de alto volume
Para projetos que exigem a produção de milhares ou até milhões de unidades, a estampagem progressiva é a metodologia mais eficiente disponível. Esta técnica envolve uma série de estações dentro de um único conjunto de matrizes, onde cada estação executa uma operação específica em uma tira contínua de metal. À medida que a tira se move pela prensa, ela passa por vários processos, como perfuração, corte, lancetagem e conformação. A parte final só é separada da faixa de suporte na última estação. Esta abordagem integrada para estampar peças metálicas minimiza o desperdício de material e reduz significativamente os custos de mão de obra associados ao manuseio de componentes individuais entre diferentes máquinas.
O projeto de uma matriz progressiva é um feito de engenharia que requer um planejamento cuidadoso do layout da tira. Os projetistas devem garantir que a tira de metal permaneça estável à medida que avança pela prensa, mesmo que mais material seja removido em cada estação. Pinos piloto são usados para alinhar a tira com precisão microscópica antes que a prensa desça, garantindo que cada furo e dobra estejam posicionados corretamente em relação às operações anteriores. Esta técnica de estampagem de metal de alto volume permite a criação de geometrias complexas que seriam impossíveis ou proibitivamente caras de produzir por outros meios. Ao consolidar múltiplas operações em um único golpe de prensa, o método de matriz progressiva maximiza o rendimento e garante que as peças metálicas estampadas atendam às tolerâncias dimensionais mais rigorosas.
Precisão de engenharia em ferramentas e matrizes de estampagem
A qualidade do produto final é um reflexo direto da precisão incorporada nas ferramentas e matrizes de estampagem. Esses componentes geralmente são fabricados a partir de aços-ferramenta de alta qualidade, como D2 ou pastilhas de metal duro, que são escolhidos por sua capacidade de manter uma aresta viva e resistir à deformação em milhões de ciclos. A construção de uma matriz envolve não apenas as arestas de corte, mas também um complexo sistema de decapantes, molas e almofadas de pressão que controlam o movimento do metal durante o processo de estampagem de peças metálicas.
A folga da matriz, que é o espaço entre o punção e a abertura da matriz, é uma das variáveis mais críticas na engenharia de ferramentas de estampagem. Se a folga for muito apertada, aumenta o atrito e a força necessária, levando ao desgaste acelerado da ferramenta e à quebra potencial. Se a folga for muito frouxa, resultará em grandes rebarbas e má qualidade da borda na peça de metal estampada. Softwares de simulação avançados são frequentemente usados durante a fase de projeto para prever como o metal se comportará e para otimizar a geometria da matriz antes que qualquer metal seja cortado para a ferramenta em si. A manutenção regular e a afiação das matrizes são protocolos essenciais em qualquer instalação profissional de estampagem de peças metálicas, pois mesmo um pequeno desgaste pode levar a desvios na precisão da peça e no acabamento superficial.
Comparação de técnicas e capacidades de estampagem industrial
A tabela a seguir fornece uma comparação descritiva de diferentes metodologias de estampagem para ilustrar suas vantagens específicas em vários contextos de fabricação.
| Metodologia de Estampagem | Características mecânicas e movimento | Vantagem Funcional Primária | Melhores cenários de aplicação |
|---|---|---|---|
| Estampagem Progressiva | Movimento integrado de múltiplas estações em uma faixa contínua | Velocidade excepcional e menor custo unitário para grandes volumes | Conectores eletrônicos e pequenos suportes automotivos |
| Estampagem de matriz de transferência | Peças individuais movidas entre estações por braços mecânicos | Capacidade de lidar com peças grandes que exigem conformação multidirecional complexa | Grandes painéis de carroceria automotiva e caixas de eletrodomésticos |
| Estampagem Profunda | Alongamento controlado de metal em uma cavidade profunda | Criação de vasos ocos sem costura com alta relação profundidade/largura | Latas de bebidas e cilindros de extintores de incêndio |
| Supressão fina | Corte de alta pressão com folga mínima | Produz arestas perfeitamente lisas e superfícies planas sem usinagem secundária | Engrenagens de precisão e componentes de cintos de segurança resistentes |
| Estampagem de quatro slides | Estampagem horizontal em quatro direções diferentes simultaneamente | Alta versatilidade para curvas complexas e formação de arame | Pequenos clipes, molas e contatos elétricos complexos |
Gerenciando Fricção e Dinâmica Térmica na Imprensa
A interação entre a tira metálica e a superfície da matriz gera uma quantidade significativa de calor e atrito durante o processo de estampagem de peças metálicas. Se não for gerenciado adequadamente, esse calor pode fazer com que o metal se solde à ferramenta, levando a defeitos superficiais e à eventual destruição da matriz. A lubrificação é, portanto, um componente crítico do fluxo de trabalho de fabricação. As instalações de estampagem modernas utilizam lubrificantes sintéticos ou óleos de fuga que são aplicados à tira de metal antes de entrar na prensa. Esses lubrificantes são projetados para fornecer uma barreira protetora que reduz o atrito e ao mesmo tempo ajuda a dissipar a energia térmica gerada pela deformação do metal.
O gerenciamento térmico também é importante para manter a estabilidade dimensional da prensa e das matrizes. À medida que a máquina funciona durante várias horas, os componentes podem expandir-se devido ao calor, o que pode levar a alterações subtis no alinhamento das ferramentas. As operações de estampagem de peças metálicas de alta precisão geralmente incluem sistemas de resfriamento dentro das próprias matrizes ou utilizam ambientes com temperatura controlada para garantir que o processo permaneça consistente desde a primeira até a última parte do dia. Ao controlar o ambiente e a interface entre a ferramenta e a peça de trabalho, os fabricantes podem alcançar o alto nível de repetibilidade exigido para componentes aeroespaciais e médicos críticos.
Protocolos de garantia de qualidade e inspeção para componentes metálicos
Manter altos padrões na produção de peças metálicas estampadas requer um rigoroso programa de garantia de qualidade que utiliza técnicas de inspeção manuais e automatizadas. Como a prensa de estampagem pode produzir peças a uma taxa de várias centenas por minuto, qualquer erro na configuração pode levar a milhares de peças descartadas em um tempo muito curto. Para evitar isso, os fabricantes implementam sistemas de monitoramento em tempo real que utilizam sensores para detectar alterações na tonelagem da prensa ou na posição da tira metálica. Se for detectado um desvio, a prensa pode ser parada automaticamente antes que qualquer peça defeituosa seja produzida.
A precisão dimensional é verificada usando equipamentos de medição avançados, como máquinas de medição por coordenadas e sistemas de visão óptica. Essas ferramentas podem medir as dimensões críticas de uma peça metálica estampada com precisão de alguns mícrons, garantindo que ela atenda às especificações exatas do desenho de engenharia. A integridade da superfície é outra área de foco, pois a estampagem de peças metálicas deve estar livre de rachaduras, arranhões ou rebarbas excessivas que possam interferir na montagem subsequente ou comprometer o desempenho da peça em campo. Ao integrar esses protocolos de inspeção ao ciclo de produção, as instalações de estampagem fornecem a confiabilidade necessária para setores de alto risco, como segurança automotiva e infraestrutura de telecomunicações.
Aplicações Industriais Específicas de Peças Metálicas Estampadas
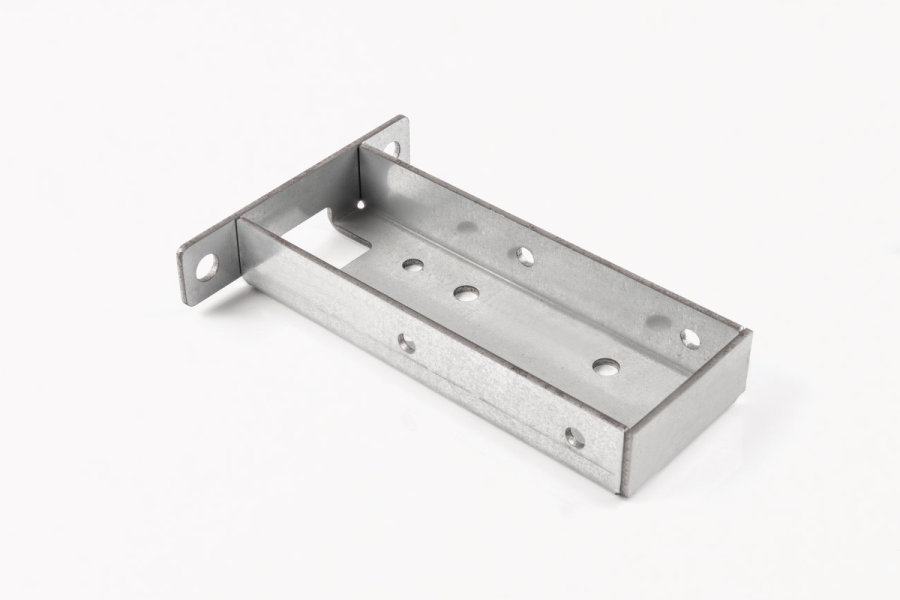
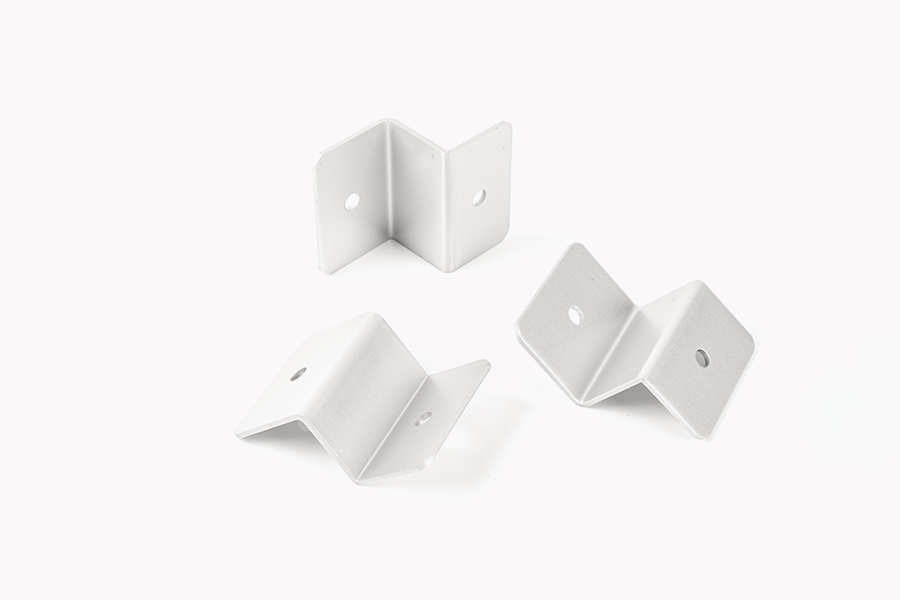
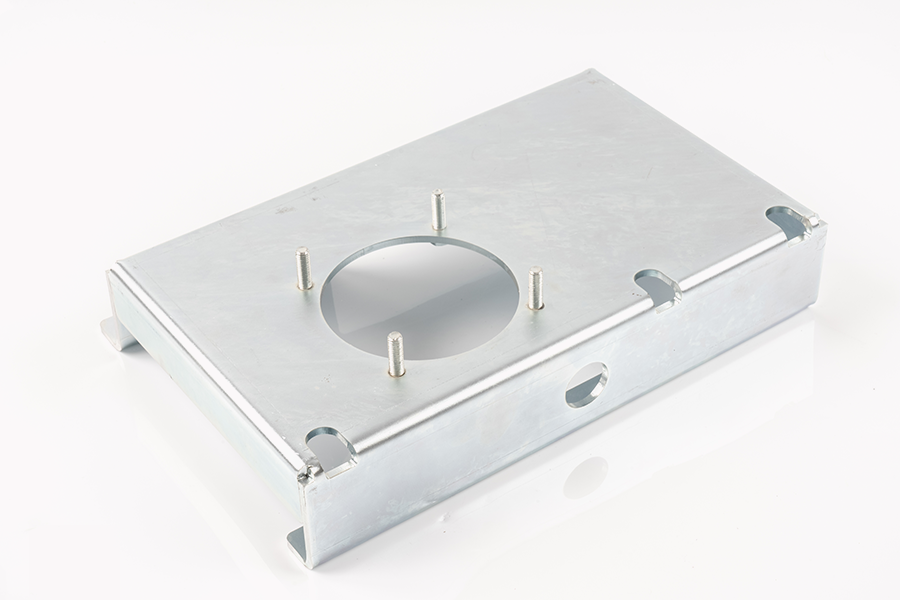
A versatilidade do processo de estampagem de peças metálicas o torna adequado para uma vasta gama de aplicações em diferentes setores. No setor automotivo, a estampagem é usada para produzir tudo, desde pequenos componentes de injetores de combustível até enormes pilares estruturais e pisos. A capacidade de usar materiais de alta resistência permite que os projetistas automotivos reduzam o peso do veículo e, ao mesmo tempo, melhorem o desempenho da segurança em colisões. A estampagem de metal de precisão também é vital para a produção de estruturas de chumbo e componentes de blindagem na indústria eletrônica, onde as peças devem ser extremamente pequenas, mas incrivelmente precisas para garantir uma condutividade elétrica confiável.
Na indústria aeroespacial, a estampagem de peças metálicas oferece uma maneira de criar estruturas complexas e leves que podem suportar vibrações extremas e ciclos térmicos de voo. O processo é frequentemente usado para produzir clipes de fuselagem, fixadores e componentes de motor que exigem os mais altos níveis de documentação de qualidade e rastreabilidade. Mesmo nos setores de bens de consumo e dispositivos médicos, a estampagem é o método preferido para a produção de instrumentos cirúrgicos, hardware e componentes internos de eletrodomésticos. A consistência e escalabilidade do processo garantem que produtos de alta qualidade sejam acessíveis a um mercado global, mantendo ao mesmo tempo os rígidos padrões de segurança e desempenho exigidos por essas áreas especializadas.
Integridade estrutural e vantagem da conformação a frio
Uma das vantagens mais significativas do uso da estampagem de peças metálicas é o aprimoramento das propriedades físicas do componente por meio da conformação a frio. Ao contrário da fundição ou usinagem, que às vezes pode enfraquecer o material ou deixar tensões residuais, a estampagem pode melhorar a resistência à fadiga da peça. Isso ocorre porque o trabalho a frio associado ao processo de estampagem de peças metálicas refina a estrutura granular do metal, tornando-o mais resistente à propagação de trincas. Isto é particularmente importante para peças que estarão sujeitas a ciclos de carga repetitivos durante a sua vida operacional.
A capacidade de controlar o fluxo do metal também significa que a espessura da peça pode ser gerenciada com grande precisão. Em certos cenários de projeto, um engenheiro de estampagem de peças metálicas pode afinar propositalmente o metal em uma área para permitir flexibilidade, enquanto mantém outras áreas mais espessas para suporte estrutural. Este nível de controle é alcançado através do design cuidadoso dos cordões de estiramento e da pressão aplicada pelo suporte do blank na prensa. Ao aproveitar as características de conformação a frio do metal, os fabricantes podem produzir peças que não são apenas mais duráveis do que as fabricadas por outros métodos, mas também mais eficientes na utilização de matérias-primas, contribuindo para a sustentabilidade geral do setor industrial.
Otimizando a cadeia de suprimentos por meio da eficiência da estampagem de metais
A eficiência da estampagem de peças metálicas tem um impacto profundo em toda a cadeia de abastecimento industrial. Como o processo é altamente automatizado e capaz de atingir velocidades tão altas, ele permite estratégias de fabricação just in time que reduzem a necessidade de grandes estoques de componentes acabados. Uma única instalação de estampagem de peças metálicas pode fornecer diariamente as peças necessárias para diversas montadoras, garantindo um fluxo de mercadorias suave e ágil. Esta escalabilidade é essencial para indústrias que enfrentam flutuações sazonais na procura ou mudanças rápidas na tecnologia.
A consistência das peças metálicas estampadas simplifica o processo de montagem. Quando cada peça é idêntica à seguinte, os robôs de montagem automatizados podem operar com maior eficiência e menos interrupções. Essa redução na variabilidade da montagem leva a produtos finais de maior qualidade e menores custos gerais de fabricação. A capacidade de produzir componentes complexos e multifuncionais em uma única operação de estampagem também reduz o número de peças separadas que devem ser rastreadas e montadas, agilizando ainda mais a logística da produção moderna. À medida que a produção continua a evoluir, a integração estratégica da tecnologia avançada de estampagem de peças metálicas continua a ser uma pedra angular da competitividade industrial e da inovação técnica.


Sobre nós
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Direitos autorais © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
