

 Eng



 Lar / Notícias / Notícias da indústria / Estampagem de alta precisão: tolerâncias, ferramentas, materiais e guia de fornecimento
Estampagem de alta precisão: tolerâncias, ferramentas, materiais e guia de fornecimento
 2026.10.22
 Notícias da indústria
Uma mola de contato de aço inoxidável de 0,4 mm para um disjuntor miniatura carrega ±0,03 mm na folga do contato, um limite de rebarba de 0,02 mm e uma marcação de planicidade de 0,05 mm em uma extensão de 25 mm. A prensa que a forma pode ser uma máquina de 45 toneladas – nada notável em uma folha de especificações. O que realmente torna essa peça de “alta precisão” é tudo o que envolve a prensa: o layout da tira, a folga da matriz, o certificado do material, o sensor na matriz que interrompe o curso quando uma bala não consegue ejetar e o relatório dimensional que acompanha a remessa.
Portanto, a definição de trabalho é esta: a estampagem de alta precisão é um processo de matriz progressiva no qual a tolerância dimensional, a altura da rebarba, a planicidade e a repetibilidade entre lotes são controladas com firmeza suficiente para que a peça possa ir direto para a montagem sem classificação, retrabalho ou inspeção 100%. Tudo o que se segue explica como esse controle é projetado, quanto custa, onde falha silenciosamente e como um comprador pode especificá-lo e qualificá-lo sem descobrir problemas após seis semanas de produção.
Vale a pena expor três conclusões antes dos detalhes:
- A precisão é projetada na peça e na ferramenta, e não na prensa. Aproximadamente 70–80% da tolerância alcançável é fixada pela geometria da peça, escolha do material e design da matriz antes do primeiro curso.
- Tolerância e custo não estão linearmente relacionados. Apertar uma dimensão não crítica de ±0,20 mm a ±0,05 mm é quase gratuito; apertar um ponto crítico de ±0,05 mm a ±0,02 mm pode adicionar 30–60% ao custo do ferramental.
- A maioria dos desvios de qualidade em componentes estampados deve-se à variabilidade do material e ao desgaste da ferramenta, e não à precisão da máquina. Os compradores que gerenciam essas duas variáveis raramente têm argumentos de tolerância.
O que a estampagem de alta precisão significa na prática
Não existe um padrão universal que defina “alta precisão” na estampagem. Diferentes fornecedores estabelecem limites em diferentes lugares, e é por isso que um pedido de compra que simplesmente diz “alta precisão” é quase sem sentido. O que importa é a faixa de tolerância que a ferramenta foi construída para manter durante toda a produção, não apenas na amostra inicial.
Uma maneira útil de estruturar a capacidade é por classe de tolerância, uma vez que a classe determina o orçamento de ferramentas, o método de inspeção e o volume em que a economia ainda funciona.
| Classe | Tolerância de recursos críticos | Altura da rebarba (típica) | Planicidade acima de 100 mm | Peças representativas |
|---|---|---|---|---|
| Chapa em geral | ±0,20mm | ≤0,10mm | 0,30 mm | Suportes, tampas, painéis de chassi, placas de montagem |
| Estampagem de precisão | ±0,05mm | ≤0,05mm | 0,10mm | Invólucros de conectores, latas de blindagem, terminais, suportes de barramentos |
| Estampagem de alta precisão | ±0,02 mm, até ±0,01 mm em recursos selecionados | ≤0,02–0,03mm | 0,05mm | Molas de contato, componentes de relés, laminações de motores, carcaças de sensores, pequenos conjuntos de precisão |
Duas coisas são dignas de nota nessa tabela. Primeiro, o requisito de rebarbas é geralmente a restrição mais difícil na prática. Um limite de rebarba de 0,05 mm em uma peça de 0,3 mm de espessura parece modesto até que você considere o desgaste do punção em 500.000 golpes. Em segundo lugar, o qualificador de “recursos selecionados” é importante: nenhuma ferramenta suporta ±0,01 mm em todos os lugares, e um desenho que exija isso globalmente será cotado como muito alto ou nada.
A precisão também vai além do desenho bidimensional. Uma peça pode ser dimensionalmente perfeita e ainda assim falhar na montagem devido à torção, curvatura, condição da borda ou tensão residual que se abre após o revestimento. Compradores experientes especificam essas características explicitamente.
A precisão é decidida antes do início da impressão
Quando uma peça estampada sai da tolerância, a pergunta instintiva é “o que há de errado com a máquina?” Quase nunca é a máquina. Quatro alavancas controlam o resultado e são definidas nesta ordem.
Projeto de peças e projeto para fabricação
A causa mais comum de um projeto de estampagem de alta precisão sem cotação é um desenho herdado de um processo de usinagem ou fundição sob pressão. As peças usinadas exigem rotineiramente cantos internos afiados, bolsões profundos e estreitos e variação de espessura de parede que uma matriz de estampagem não consegue reproduzir economicamente. Uma revisão fácil de estampar – relevo adicionado, raios de curvatura ajustados, recursos reorientados para que fiquem em uma estação – muitas vezes elimina custos sem tocar na função.
O raio mínimo de curvatura é uma boa verificação inicial. Para aço-carbono, é possível obter um raio interno de 0,8 a 1,0 vezes a espessura do material sem trincas; para aço inoxidável austenítico, permita aproximadamente 2 vezes a espessura devido ao endurecimento por trabalho e ao retorno elástico. Qualquer coisa mais apertada precisa de um material diferente, recozimento entre as operações ou um redesenho.
Liberação da matriz e layout da tira
A folga de corte é normalmente de 5 a 8% da espessura do material por lado para aço carbono, um pouco menos para aço inoxidável e latão, um pouco mais para alumínio. Pouca folga aumenta a força de puncionamento, acelera o desgaste e produz cisalhamento secundário e rebarba mais alta; muito produz capotamento, uma face de fratura áspera e uma rebarba que dobra em vez de cisalhar.
O layout da tira governa a repetibilidade tanto quanto a própria matriz. Furos piloto que localizam cada estação, largura de suporte adequada, larguras de ponte consistentes entre as peças e fluxo de material equilibrado ao redor da tira reduzem o erro de posicionamento. Em trabalhos de alta precisão, a tira é frequentemente projetada de modo que características críticas sejam formadas na mesma estação, em vez de serem registradas novamente a jusante – cada novo registro é uma oportunidade para erros de empilhamento.
Consistência material
Uma matriz construída para um substrato de 180 HV produzirá dimensões diferentes quando uma bobina de 220 HV chegar, porque o retorno elástico aumenta com a resistência ao escoamento. A variação de dureza bobina a bobina de 20 HV é comum em classes comerciais e é suficiente para mudar o ângulo de curvatura em 0,5–1,5 graus. Os compradores que compram peças estampadas de alta precisão devem esperar certificados de materiais com dureza e propriedades mecânicas, e os fornecedores devem amostrá-los. Quando o requisito for realmente rigoroso, especifique uma faixa de dureza em vez de apenas uma classe.
Controle de processo no chão
Morre desgastado. Uma matriz progressiva de aço carbono normalmente precisa ser reafiada a cada 100.000–300.000 golpes, dependendo da espessura e do revestimento; o aço inoxidável é mais difícil de trabalhar com ferramentas. O que diferencia um fornecedor confiável de alta precisão é um cronograma de reafiação orientado pela medição da altura da rebarba e da dimensão da peça, e não por uma falha. Sensores internos para detecção de resíduos, posição da tira, falha de alimentação e acionamento do piloto são padrão em ferramentas sérias porque convertem um evento de refugo em uma prensa parada, em vez de 5.000 peças suspeitas.
A cadeia de processo por trás de uma peça estampada de alta precisão
A estampagem de alta precisão raramente é uma operação única, desde a bobina até a caixa de transporte. Compreender a cadeia ajuda o comprador a ver onde estão os custos e onde se esconde o risco.
Blanking, perfuração e formação
Uma matriz progressiva combina corte, perfuração, entalhe, dobra, estiramento e cunhagem em 6 a 20 estações. Cada estação realiza um incremento na geometria, e a peça fica fixada na tira até o corte final. A vantagem da precisão vem de nunca liberar a peça: ela nunca é fixada novamente, de modo que a estratégia de referência é mantida pela ferramenta e não por um operador.
Funções internas
As ferramentas modernas de alta precisão frequentemente incluem funções que costumavam ser operações secundárias. Rosqueamento na matriz, rebitagem na matriz, piquetagem na matriz, corte a laser na matriz para recursos que de outra forma exigiriam uma passagem separada e medição na matriz de uma dimensão crítica reduzem o manuseio. O manuseio é onde a precisão é perdida – cada vez que uma peça sai de uma máquina e entra em outra, um novo acessório e uma nova pilha de tolerâncias aparecem.
Operações secundárias e montagens
Nem tudo pode ou deve ser feito no dado. Rebarbação, rebarbação, formação de roscas, soldagem, inserção de sobremoldados de plástico e montagem de diversas peças estampadas em um subconjunto são etapas comuns a jusante. Quando um componente precisa de duas metades estampadas, uma solda, um inserto roscado e um elemento plástico, consolidar esse trabalho com um fornecedor elimina a pilha de tolerâncias que aparece quando três fornecedores trabalham cada um de acordo com sua própria interpretação do desenho.
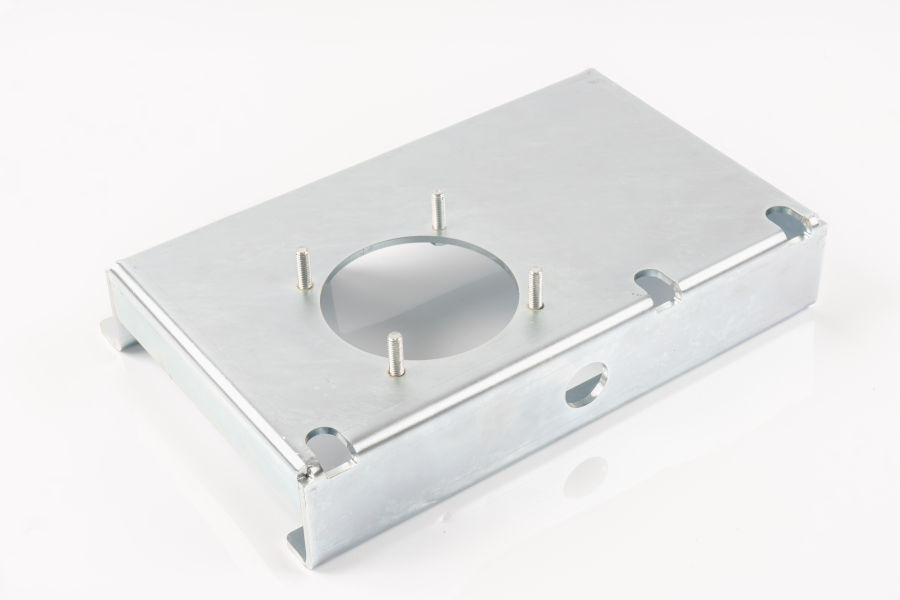 Conjuntos e subconjuntos fabricados sob medida Conjuntos e subconjuntos fabricados sob medida que consolidam estampagem, soldagem, instalação de fixadores e acabamento para reduzir a pilha de tolerância de vários fornecedores. Ver Produto →
A regra prática: se a montagem tiver mais de três componentes e o ajuste entre eles for funcionalmente crítico, forneça a montagem em vez das peças individuais. Argumentos dimensionais entre dois fornecedores que afirmam estar dentro de sua própria tolerância são caros para resolver.
A escolha do material define o teto de tolerância
Nenhum design de matriz compensa um substrato inadequado. O material determina o retorno elástico, a rebarba alcançável, a taxa de desgaste da ferramenta e quanto a peça se moverá após o revestimento ou tratamento térmico.
| Materiais | Espessura típica | Formabilidade | Resistência à corrosão | Onde cabe |
|---|---|---|---|---|
| Aço carbono laminado a frio (SPCC/DC01) | 0,2–3,0 mm | Excelente | Nenhum sem revestimento | Suportes internos, peças estruturais, componentes sensíveis ao custo |
| Aço eletrogalvanizado (SECC) | 0,3–2,0 mm | Bom | Moderado | Gabinetes elétricos, chassis, hardware |
| Aço galvanizado por imersão a quente (SGCC) | 0,4–3,0 mm | Bom | Bom | Caixas externas, ferragens estruturais |
| Inox 301/304 | 0,1–2,0 mm | Moderado, high springback | Excelente | Molas, contatos, peças de eletrodomésticos e equipamentos alimentícios |
| Inox 316 | 0,2–1,5mm | Moderado | Muito bom, resistente a cloretos | Carcaças marítimas, químicas e médicas |
| Alumínio 5052/1060 | 0,3–3,0 mm | Bom, low springback | Bom when anodised | Caixas leves, dissipadores de calor, tampas |
| Latão C2680 / Cobre C1100 | 0,1–1,5 mm | Excelente | Bom | Terminais, barramentos, contatos, peças condutoras |
| Mola em aço 65Mn/301 | 0,1–1,2mm | Justo, requer alívio do estresse | Ruim sem revestimento | Clipes, molas, recursos de retenção |
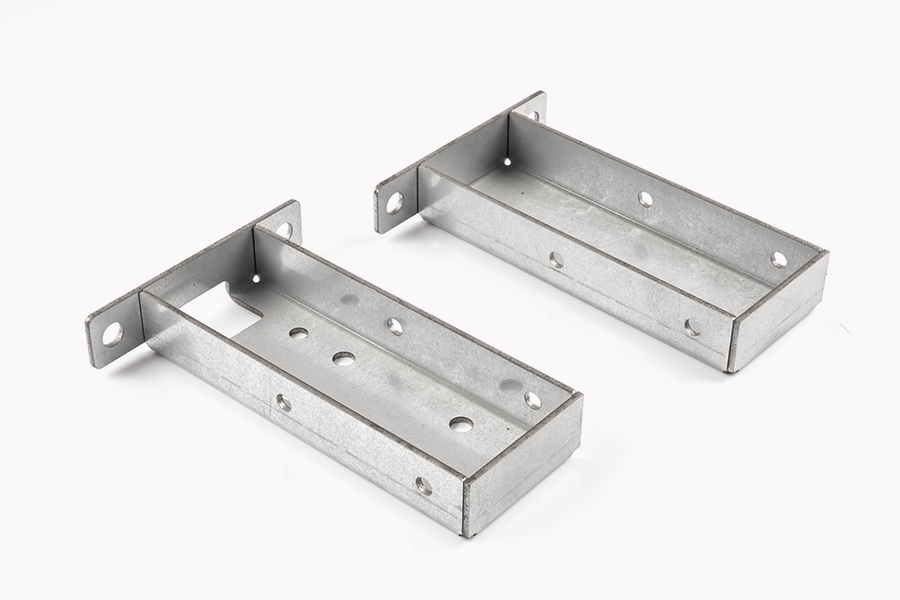
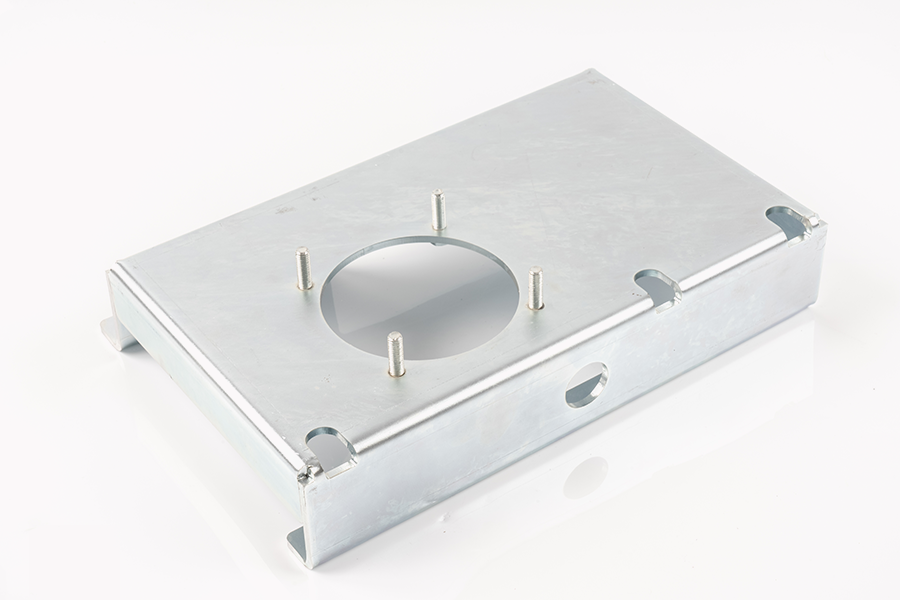
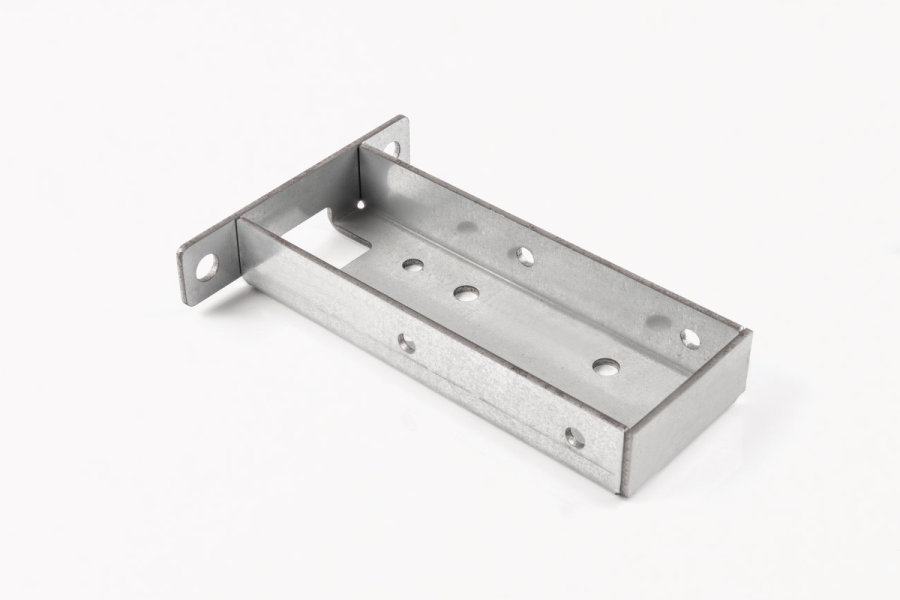 Estampagem de peças metálicas para aplicações de precisão Peças metálicas estampadas com precisão para equipamentos automotivos, eletrônicos, eletrodomésticos e novos equipamentos de energia, com precisão dimensional, resistência e planicidade adequadas para estruturas, carcaças e conectores. Ver Produto →
Duas decisões materiais causam mais retrabalho do que quaisquer outras. A primeira é substituir uma classe “suficientemente próxima” para economizar custos: SECC no lugar de SPCC altera a condição da superfície e o atrito na matriz, e pode alterar as dimensões formadas em vários centésimos de milímetro. A segunda é ignorar a direção dos grãos. A flexão paralela à direção de laminação produz rachaduras em raios mais estreitos do que a flexão transversal, de modo que uma peça que se forma perfeitamente em uma orientação pode falhar quando a bobina é girada.
A tolerância à espessura na bobina bruta é outro contribuidor silencioso. A bobina comercial é normalmente fornecida com ±0,05 mm ou ±10% do valor nominal, o que for maior. Em uma peça de 0,5 mm que exige altura total de ±0,03 mm, a tolerância da bobina por si só pode consumir todo o orçamento. Os compradores nessa faixa devem especificar uma tolerância de espessura mais rígida para o material e esperar pagar por isso.
Como Tolerância, GD&T e Inspeção se combinam
Um desenho cheio de legendas de ±0,02 mm sem referências e sem um método de inspeção declarado é um convite à disputa. O dimensionamento e a tolerância geométrica resolvem isso definindo referências funcionais e separando o tamanho da forma, orientação e posição. Uma indicação de posição de Ø0,05 mm no MMC em dois furos de montagem, por exemplo, informa ao fabricante de ferramentas exatamente o que a matriz deve atingir e informa ao inspetor exatamente o que medir - e permite a tolerância bônus que uma simples tolerância de caixa de ±0,02 mm não permite.
Vale a pena acordar três convenções práticas com qualquer fornecedor na fase de cotação:
- Quais características são críticas, quais são importantes e quais são apenas para referência. A maioria dos desenhos não faz distinção, então tudo é inspecionado e tudo custa dinheiro.
- A capacidade do processo visa características críticas. Um Cpk de 1,33 é uma linha de base comum, 1,67 para peças automotivas ou relacionadas à segurança.
- Se a primeira inspeção do artigo é um layout dimensional completo ou uma verificação limitada, e se deve ser repetida após qualquer modificação no ferramental.
O equipamento de inspeção deve corresponder à tolerância e não excedê-la a ponto de o custo de medição dominar. Um fluxo de trabalho típico de alta precisão utiliza uma máquina de medição por coordenadas para primeiros artigos e geometria complexa, um sistema óptico ou de visão para características planas e rebarbas, um projetor de perfil para raios e ângulos, um testador de rugosidade para condições de bordas e superfícies e medidores manuais para verificações de alta frequência na linha. Os testes de dureza e a medição da espessura do revestimento completam o cenário para peças tratadas termicamente ou galvanizadas.
O controle de tolerância no chão de fábrica é um exercício estatístico e não um exercício de inspeção. A verificação de cada 200 peças e a plotagem das dimensões críticas mostram tendências de desgaste da ferramenta muito antes de uma peça sair da tolerância, o que permite que um fornecedor reafie em condições e não em caso de falha. Para um tratamento mais profundo do erro de empilhamento e de posição, consulte esta explicação de controlando tolerância dimensional e erros de forma e posição em estampagem de alta precisão .
Acabamento superficial, revestimento e tolerância que consomem
O chapeamento adiciona metal. Uma camada de zinco de 10 µm em cada face aumenta uma parte de 0,50 mm para 0,52 mm, o que é bom para um suporte e fatal para um terminal de encaixe por pressão. Os compradores devem indicar se as dimensões do desenho se aplicam antes ou depois do acabamento – a maioria dos desenhos não o faz, e a suposição padrão difere entre os fornecedores.
| Concluir | Espessura típica | Efeito nas dimensões | Considerações |
|---|---|---|---|
| Galvanoplastia de zinco | 5–15 µm | Consome 10–30 µm de tolerância total em ambas as faces | Risco de fragilização por hidrogênio em aços para molas de alta resistência; cozimento necessário |
| Zinco-níquel | 8–15 µm | Semelhante ao zinco | Melhor desempenho de névoa salina, custo mais elevado |
| Passivação (inox) | Menos de 1 µm | Insignificante | Remove ferro livre; não muda muito a aparência |
| Níquel eletrolítico | 3–25 µm | Uniforme, mas deve ser orçado | Bom wear resistance and solderability |
| Chapeamento de estanho | 3–10 µm | Pequeno, mas mensurável em recursos finos | Principalmente para soldabilidade |
| Revestimento em pó / e-coat | 40–100 µm | Significativo; requer mascaramento de recursos críticos | O mascaramento adiciona custo de manuseio |
| Rebarbação / queda vibratória | Remove 5–25 µm de material de borda | Altera a condição da borda e pode arredondar cantos | Frequentemente necessário para manter uma chamada de rebarba |
A ordem das operações é tão importante quanto o próprio acabamento. O chapeamento após a formação é normal; o revestimento antes da formação irá rachar o revestimento em cada curva. O alívio de tensão no aço para molas deve acontecer após a conformação e antes do galvanização. E quando uma peça é tratada termicamente e revestida, o tratamento térmico pode alterar dimensões o suficiente para exigir uma operação de dimensionamento posterior.
Ferramentas: o verdadeiro centro de custos
Na estampagem de alta precisão, a ferramenta é o produto. A imprensa é uma mercadoria; a matriz é a propriedade intelectual que determina se a peça está dentro da tolerância no curso 800.000, bem como no curso 800. Os compradores que tratam as ferramentas como uma reflexão tardia geralmente acabam pagando por elas duas vezes.
| Tipo de ferramenta | Estações | Volume econômico | Custo relativo da ferramenta | Notas |
|---|---|---|---|---|
| Estágio único | 1 | Menos de 5.000 peças por ano | 1× | Precisão simples, lenta e dependente do operador |
| Composto | 1 (espaço em branco e formulário juntos) | 5.000–50.000 peças | 2–3× | Bom for flat parts with one forming step |
| Progressivo | 6–20 | 50.000 peças e acima | 5–15× | A escolha padrão para trabalhos de alta precisão |
| Transferência | Múltipla, parte transportada entre prensas | Alto volume, peças grandes | Alto | Usado onde a peça é muito grande para uma tira |
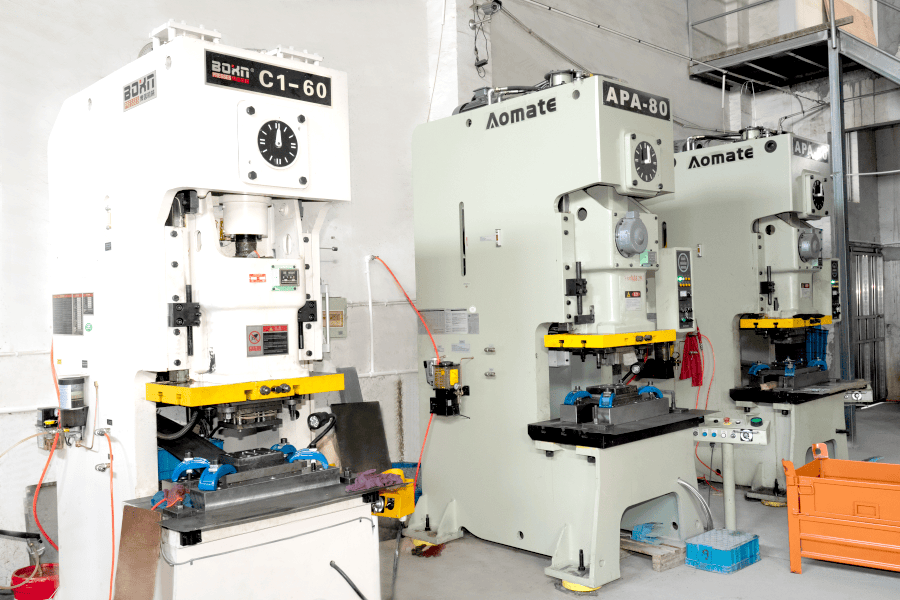 Serviços personalizados de estampagem de alta precisão Alto-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Ver Produto →
Cinco termos comerciais pertencem a todas as discussões sobre ferramentas, e nenhum deles geralmente é oferecido voluntariamente:
- Propriedade. Quem é o dono do dado e em que condições o comprador pode levá-lo para outra prensa? Uma ferramenta que cabe apenas na base de prensa de um fornecedor tem valor de transferência limitado.
- Esperado morrer vida. Geralmente cotado em traços antes de uma grande reforma. Uma ferramenta construída para 300.000 golpes e outra construída para 3.000.000 golpes parecem semelhantes em uma cotação e diferem enormemente no custo de cinco anos.
- Peças sobressalentes e de desgaste. Punções, insertos e molas são consumíveis. Se eles são estocados localmente ou enviados do exterior determina o tempo de recuperação após uma quebra.
- Política de revisão. Quantas mudanças de engenharia estão incluídas, a que preço e quanto tempo leva para implementar uma mudança.
- Subsídio de reafiação. A matriz deve ser projetada com material suficiente para ser reafiada várias vezes antes da substituição. Uma ferramenta aterrada até o limite no primeiro dia não tem vida útil.
O prazo de entrega da ferramenta para uma matriz progressiva na faixa de 6 a 20 estações é normalmente de 4 a 8 semanas, incluindo teste e aprovação do primeiro artigo, mais longo quando sensores na matriz, cames complexos ou tolerâncias de posição restritas estão envolvidos. Os compradores que planejam o lançamento de um produto devem tratar esse lead time como parte do caminho crítico, e não como um detalhe a ser resolvido após o congelamento do design.
Quando a estampagem supera outros processos e quando não
A estampagem de alta precisão não é automaticamente a resposta certa. Tem um custo fixo alto e um custo variável muito baixo, o que o torna imbatível em volume e questionável abaixo de alguns milhares de peças.
| Processo | Custo de configuração | Custo por peça de 10.000 peças | Tolerância alcançável | Melhor banda de volume |
|---|---|---|---|---|
| Alto precision progressive stamping | Alto (tooling) | Muito baixo | ±0,02mm | 20.000 a vários milhões |
| Corte a laser e dobra | Muito baixo | Médio | ±0,10–0,20mm | 1 a 5.000 |
| Perfuração CNC | Baixo a médio | Baixo a médio | ±0,10mm | 500 a 20.000 |
| Foto-gravação química | Médio | Médio | ±0,02mm on thin material | 1 a 100.000, apenas peças finas |
| Fundição sob pressão e usinagem | Alto | Baixo | ±0,05mm | 10.000 e acima, geometria 3D |
O ponto de cruzamento não é fixo. Um simples suporte plano com dois furos pode justificar uma ferramenta de 3.000 peças porque a ferramenta em si é barata. Uma matriz progressiva complexa com rosqueamento interno e oito estações de conformação pode precisar de 50.000 peças antes de compensar o ferramental. A maneira honesta de decidir é modelar o custo total ao longo da vida útil esperada do produto, incluindo a probabilidade de uma alteração no projeto – uma mudança no projeto é barata com corte a laser e cara com ferramentas.
Existe um caminho intermediário útil para produtos na faixa de 2.000 a 20.000 peças: construir uma matriz progressiva com menos estações e realizar as operações restantes, como rosqueamento e montagem, off-line até que os volumes justifiquem adicioná-los. Isso mantém baixos os gastos iniciais com ferramentas, sem comprometer um processo que não será escalonável.
Defeitos que aparecem na estampagem de alta precisão
Quase todos os defeitos na estampagem de precisão têm uma causa conhecida e uma contramedida conhecida. O que varia é se o fornecedor instrumentalizou o processo para detectá-lo antecipadamente. A tabela abaixo cobre as falhas mais frequentemente encontradas na inspeção de recebimento.
| Defeito | Causa habitual | Prevenção |
|---|---|---|
| Rebarba acima do limite | Inserção do punção ou matriz desgastada, folga incorreta | Folga de 5 a 8% por lado, reafiação programada, altura das rebarbas monitorada como tendência |
| Desvio dimensional ao longo de uma corrida | Desgaste da ferramenta, erro de alimentação da tira, variação de dureza de entrada | Detecção piloto na matriz, SPC em dimensões críticas, certificados de materiais com faixa de dureza |
| Falha de torção e planicidade | Tensão residual irregular, formação assimétrica, mau suporte da tira | Layout de tira balanceado, recozimento com alívio de tensão, nivelamento em linha |
| Lesmas puxando e marcas de morte | Alívio insuficiente do slug, geometria ruim da matriz, lubrificação fraca | Sensores de detecção de lesmas, extração a vácuo, tratamento de superfície de matriz |
| Arranhões e escoriações | Lubrificação inadequada, superfícies ásperas da matriz | Ferramentas revestidas (TiN, DLC), lubrificante adequado ao material |
| Rachaduras nas curvas | Raio de curvatura abaixo do mínimo, material muito duro, direção da fibra | Raio de pelo menos 0,8–1,0 vezes a espessura em aço-carbono, 2 vezes em aço inoxidável; recozimento entre operações |
| Bolhas no revestimento ou má adesão | Lubrificante de estampagem residual, pré-tratamento insuficiente | Ciclo de limpeza especificado antes do revestimento, teste de adesão no primeiro artigo |
Um defeito merece menção especial porque é invisível na estampagem e aparece posteriormente: tensão residual. Uma peça moldada pode medir perfeitamente no dia da produção e abrir ou torcer após o revestimento, após o tratamento térmico ou após algumas semanas de armazenamento. Onde a planicidade for funcionalmente importante, solicite um recozimento para alívio de tensões e uma verificação de planicidade realizada após o acabamento, e não antes.
Construindo uma RFQ que retorna um número cotável
A maioria dos atrasos nas cotações é causada pela consulta e não pelo fornecedor. Uma solicitação completa de cotação para estampagem de alta precisão contém o seguinte, e o fornecedor que a recebe geralmente pode responder dentro de três a cinco dias úteis.
- Um desenho 2D com GD&T completo, referências e um padrão de tolerância declarado, além de um modelo 3D onde a geometria é complexa.
- Classe do material, espessura com tolerância, faixa de têmpera ou dureza e padrão aplicável.
- Requisito de acabamento superficial, incluindo se as dimensões se aplicam antes ou depois do revestimento.
- Volume anual, tamanho da liberação do pedido e vida útil esperada do produto. Esses três números determinam a amortização do ferramental mais do que qualquer outra coisa no desenho.
- Características críticas para a função, sinalizadas explicitamente. Todo o resto pode ser tratado como referência para fins de cotação.
- Requisitos de documentação de qualidade: relatório do primeiro artigo, plano de controle, certificados de materiais, nível PPAP se aplicável.
- Requisitos de embalagem e rotulagem, incluindo qualquer esquema de recipientes retornáveis.
- Destino e Incoterms, uma vez que a embalagem e o frete de exportação afetam substancialmente o custo de desembarque.
- Preço-alvo e data-alvo de início da produção, se forem fixos. Os fornecedores projetarão o processo em torno de ambos.
A omissão mais comum é o perfil de volume. Uma cotação baseada em 100.000 peças por ano e outra construída em 2.000 peças por ano com lançamentos mensais diferem em mais de um fator de dois no preço por peça, porque a configuração, a amortização de ferramentas e a frequência de inspeção estão distribuídas em quantidades muito diferentes. Fornecer um único número convida a uma cotação para o número único e a uma surpresa quando os lançamentos reais chegarem.
Estrutura de custos: o que você realmente está pagando
Compreender a estrutura de custos torna a negociação mais produtiva, pois move a discussão de “reduzir o preço em 8%” para “quais desses elementos podem ser alterados”.
- Material. Geralmente 25–45% do preço da peça, determinado pela classe, espessura, utilização da largura da bobina e valor de recuperação de sucata. O layout de tiras que reduz o desperdício de 30% para 22% vale mais do que a maioria das negociações de preços.
- Amortização de ferramentas. Espalhe pelo volume cotado. É aqui que as suposições de volume são mais importantes.
- Pressione hora. Cursos por minuto multiplicados pelo número de estações que a peça ocupa. Uma peça que pode ser produzida em uma matriz de 12 estações operando a 300 golpes por minuto é dramaticamente mais barata do que uma que requer 20 estações a 120 golpes por minuto.
- Operações secundárias. Rosqueamento, rebarbação, soldagem, galvanização e montagem são trabalhosos e normalmente acarretam margens mais altas do que a própria estampagem.
- Inspeção. Muitas vezes subestimado. Uma peça com 40 características toleradas inspecionadas em cada lote custa muito mais para ser liberada do que uma com quatro.
- Embalagem e logística. Embalagem para exportação, dessecante, prevenção contra ferrugem e frete do porto ao destino acrescentam uma porcentagem visível ao custo de entrega, especialmente para peças de baixo valor.
Dois custos ocultos merecem atenção durante a negociação. As suposições sobre a taxa de sucata ficam dentro do preço por peça e raramente são divulgadas; perguntar pela suposta taxa de sucata é uma pergunta legítima e reveladora. A consolidação de frete é a outra: um fornecedor localizado próximo a um importante porto de contêineres pode consolidar remessas e reduzir custos de entrega de uma forma que uma cotação não torna visível.
Qualificação do Fornecedor: Documentos a Solicitar
Um fornecedor de estampagem de alta precisão deve ser capaz de produzir o seguinte sem uma longa pesquisa interna. Se algum item exigir escalonamento, isso será informação sobre a organização.
- Certificado do sistema de gestão da qualidade com o organismo de certificação nomeado e o escopo que abrange a estampagem de metais.
- Certificados de material para o lote específico de calor ou bobina utilizado no primeiro artigo.
- Primeiro relatório de inspeção do artigo com valores medidos em relação a todas as características toleradas, sem marcações de aprovação/reprovação.
- Um plano de controle de processo identificando quais características são verificadas, com que frequência e com qual instrumento.
- Lista de equipamentos com tonelagem da prensa, tamanho máximo da base, taxa de curso e capacidade de altura da matriz — isso mostra se a ferramenta realmente se ajusta.
- Registros de ações corretivas de problemas recentes de clientes. Um fornecedor sem problemas registrados é novo ou não os registra.
- Lista de subfornecedores para galvanização, tratamento térmico e qualquer operação terceirizada, já que a maior parte dos escapes de qualidade tem origem fora da estamparia.
- Amostra de embalagem e padrão de identificação, incluindo rastreabilidade do lote desde a bobina até a caixa.
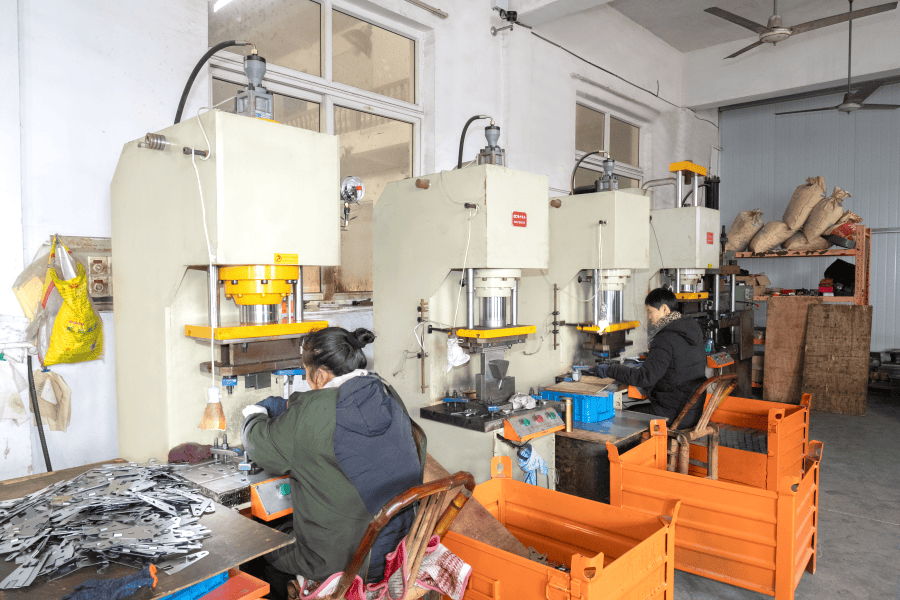
Uma auditoria ou um vídeo passo a passo vale mais do que um conjunto de documentos. Observar como a sucata é segregada, se as matrizes são armazenadas em racks com registros de manutenção anexados e se a área de inspeção está separada da área de produção informa a um comprador experiente mais sobre capacidade do que um certificado.
Trabalhando com um fornecedor de estamparia baseado em Ningbo
Ningbo é um dos lugares mais práticos na China para adquirir peças metálicas estampadas, principalmente por causa da logística. O porto lida com um volume muito elevado de tráfego de contentores e uma fábrica a cerca de 25 km do porto pode transportar produtos acabados da linha de produção para o pátio de contentores num único dia. Para programas de exportação com janelas de embarque apertadas, essa proximidade elimina uma categoria de atraso que os fornecedores internos não podem evitar.
é uma empresa fabricante e comercial fundada em 2017, que trabalha com peças metálicas estampadas, peças de chapa metálica e conjuntos fabricados, com capacidade declarada de mais de 5.000 toneladas por ano e uma equipe de mais de 50 pessoas. O escopo do processo declarado da empresa abrange cinco rotas mapeadas nas categorias de produtos: estampagem de alta precisão para peças metálicas estampadas, processamento de chapas metálicas para componentes de chapas metálicas e processamento de roscas internas, soldagem e processamento de plástico apoiando o trabalho de montagem. O desenvolvimento é orientado para o cliente - as peças são construídas de acordo com desenhos ou amostras do cliente, e não a partir de um catálogo - e o negócio declarado da empresa é orientado para a exportação na Europa, nas Américas, no Sudeste Asiático e no Médio Oriente.
Para os compradores, esse perfil é mais útil em três situações. Primeiro, quando um componente foi projetado em um processo e precisa ser otimizado para estampagem, uma vez que a rota de desenvolvimento personalizada permite o envolvimento precoce no projeto. Segundo, quando uma peça requer mais de um processo — um suporte estampado com uma inserção roscada e um reforço soldado, por exemplo — e a consolidação evita a pilha de tolerâncias de lidar com três fornecedores. Terceiro, quando os volumes ficam entre a faixa de corte a laser de pequenos lotes e a linha de ferramentas dedicadas de volume muito alto, onde um fornecedor com capacidade de prensa flexível e uma mistura de tipos de matrizes pode ser mais econômico do que qualquer um dos extremos.
A devida diligência habitual ainda se aplica e nada disso deve ser ignorado com base no perfil da empresa. Solicite o certificado de gestão da qualidade e seu escopo, confirme quais certificações específicas são mantidas e não assumidas, solicite a lista de equipamentos em relação ao tamanho e tonelagem da peça e pergunte diretamente quais operações são realizadas internamente e quais são subcontratadas. Peça também a suposição da taxa de sucata na cotação e o intervalo de reafiação da matriz que executaria sua peça. Um fornecedor que responde claramente a essas quatro perguntas geralmente é um fornecedor que controla seu processo.
A estampagem de alta precisão recompensa os compradores que a tratam como uma compra de engenharia e não como uma compra de mercadoria. A tolerância que você recebe é a tolerância que a ferramenta foi construída para suportar, e a ferramenta reflete o desenho que você forneceu, o material que você especificou e o volume com o qual você se comprometeu. Acertar esses três insumos antes do corte da sorte vale mais do que qualquer negociação de preço realizada posteriormente.
A sequência prática é curta. Defina características críticas e deixe o resto como referência. Escolha um tipo de material e uma tolerância de espessura que deixe espaço para o processo. Combine o método de inspeção, a meta de capacidade e a documentação antes do primeiro artigo, não após a primeira reclamação. E confirme, por escrito, quem é o proprietário da ferramenta, quanto tempo ela deverá durar e o que acontece quando o design muda. Faça isso e os ±0,02 mm no desenho deixam de ser um risco e passam a ser uma especificação.


Sobre nós
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Direitos autorais © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
